


Feedback

Autor: FTM
Date: Sep 02, 2026
Piese de turnare în nisip: proces, materiale, toleranțe și considerații de cumpărare
Cereți trei turnătorii să ofere același corp de supapă de 30 kg și veți primi adesea trei prețuri diferite, trei promisiuni de toleranță diferite și trei ipoteze diferite despre alocația de prelucrare. Asta nu este nepăsare; se întâmplă deoarece „turnarea în nisip” acoperă mai multe sisteme de turnare cu capacități foarte diferite. Răspunsul scurt pentru cumpărători este următorul: piesele de turnare cu nisip sunt de obicei calea cea mai rentabilă pentru componente metalice sune, medii spre mari, în volume mici spre medii, cu condiția ca sistemul de turnare, gradul de toleranță și planul de inspecție să fie potrivite piesei de la început.
Economia explică de ce. O matriță de nisip costă o fracțiune dintr-o matriță de metal, procesul acceptă aproape orice aliaj turnabil, iar plafonul de dimensiune practică se măsoară în tone și nu în kilograme. Compensațiile sunt toleranțe mai slabe la turnare și o suprafață mai rugoasă, ambele gestionate prin alocații de prelucrare și o specificație clară.
Ce contează ca o piesă de turnare cu nisip?
O piesă de turnare în nisip este orice componentă metalică modelată prin turnarea metalului topit într-o matriță făcută din nisip compactat, lipit, format în jurul unui model reutilizabil. Miezurile, care sunt forme de nisip plasate în interiorul cavității, creează pasaje și goluri interne, și de aceea procesul gestionează bine complexitatea: corpuri de supape cu căi de curgere, carcase de motor cu camere de răcire, conexiuni de țevi cu alezaje interne și carcase de cutie de viteze cu pereți nervuri.
Alegerea aliajelor este largă: fontă gri și ductilă, oțeluri carbon și slab aliate, oțel inoxidabil, aluminiu și aliaje de cupru, cum ar fi alama și bronzul. Componentele finite variază de la câteva sute de grame la multe tone. Două caracteristici definesc produsul ca turnat. Precizia dimensională se încadrează de obicei în gradele de toleranță de turnare ISO 8062 CT9 până la CT13, în funcție de sistemul de turnare și dimensiunea piesei, iar suprafața poartă textura nisipului de turnare. Fețele de etanșare, alezajele și fețele de flanșă au, prin urmare, nevoie de alocație de prelucrare proiectată în faza de desen și finisate prin tăiere.
Cum modelează procesul piesa și costul acesteia
Secvența este ușor de urmat: construiți un model, formați jumătățile de matriță în jurul lui, așezați orice miez, asamblați matrița, turnați, răciți, scuturați, apoi tăiați porțile și coloanele și curățați turnarea. Ceea ce contează din punct de vedere comercial este locul în care calitatea și costul sunt de fapt decise. Calitatea modelului și designul liniei de despărțire stabilesc linia de bază pentru acuratețea dimensională. Ging-ul și ridicarea determină dacă metalul se solidifică bine sau păstrează porozitatea de contracție. Viteza de răcire influențează structura cerealelor și, în turnările din oțel, dacă este necesar un tratament termic. Fiecare miez suplimentar, toleranță strânsă sau față prelucrată adaugă costuri undeva de-a lungul lanțului, motiv pentru care desenele revizuite de un inginer de turnătorie revin adesea mai ieftine, nu mai scumpe.
Pentru o prezentare detaliată a confecționării modelelor, modelării, turnării și eliminării, consultați această explicație pas cu pas a cum funcționează turnarea cu nisip și ce piese produce .
Sisteme de turnare: de ce turnarea cu nisip nu este un singur proces
Atunci când un furnizor citează piese de turnare cu nisip, prețul și precizia realizabilă depind în mare măsură de sistemul de turnare din spatele numărului. Nisipul verde, lipit cu argilă și apă, este calul de lucru din industrie: rapid, reutilizabil și cel mai ieftin pe matriță, care se potrivește pieselor mai simple în cantități mai mari. Silicatul de sodiu, numit adesea nisip de sticlă de apă, se întărește într-o matriță tare, stabilă dimensional și este utilizat pe scară largă pentru turnarea din oțel. Furan și alte nisipuri de rășină fără coacere se întăresc chimic la temperatura camerei, își păstrează bine forma și îmbunătățesc finisajul pe piese turnate mai mari și mai complicate. Nisipul de față lipit de silice rafinează și mai mult suprafața matriței și reduce stocul rămas pentru prelucrare.
Urmează o regulă practică: cu cât geometria sau toleranța este mai pretențioasă, cu atât contează mai mult sistemul de turnare. O turnătorie care rulează mai multe sisteme poate potrivi metoda cu piesa în loc să forțeze fiecare lucrare printr-o singură linie, iar această flexibilitate merită să întrebați înainte de a compara ofertele.
| Sistem de turnare | Toleranță tipică (ISO 8062) | Suprafață tipică turnată | Cel mai potrivit pentru |
|---|---|---|---|
| Nisip verde (legat cu argilă) | CT11-CT13 turnare manuală; Mașină de turnat CT9-CT11 | Aproximativ Ra 12,5-25 microni | Piese mai simple în volume mai mari la cel mai mic cost al matriței |
| Nisip de silicat de sodiu (sticlă de apă). | CT10-CT12 | Aproximativ Ra 12,5-25 microni | Piese turnate din oțel și piese mai mari care necesită matrițe solide și stabile |
| Furan și nisip de rășină fără coacere | CT9-CT11 | Aproximativ Ra 6,3-12,5 microni | Piese turnate mai mari sau mai complicate în loturi mici spre medii |
| Nisip de față lipit de silice | CT8-CT10 | Aproximativ Ra 6,3-12,5 microni, finer texture | Piesele la care finisarea și alocația de prelucrare trebuie strânse |
Unde piesele de turnare cu nisip își câștigă păstrarea
Componente de control al supapelor și fluidelor
Echipamentul sub presiune este o potrivire naturală. Piesele supapelor turnate în nisip din oțel aliat, cum ar fi corpurile, capotele și închiderile, părăsesc matrița cu stoc generos și sunt finisate prin prelucrare CNC pe fețele de etanșare și fețele flanșelor, unde reținerea presiunii și controlul scurgerilor contează cel mai mult. Turnarea suportă sarcina; prelucrarea oferă precizie.
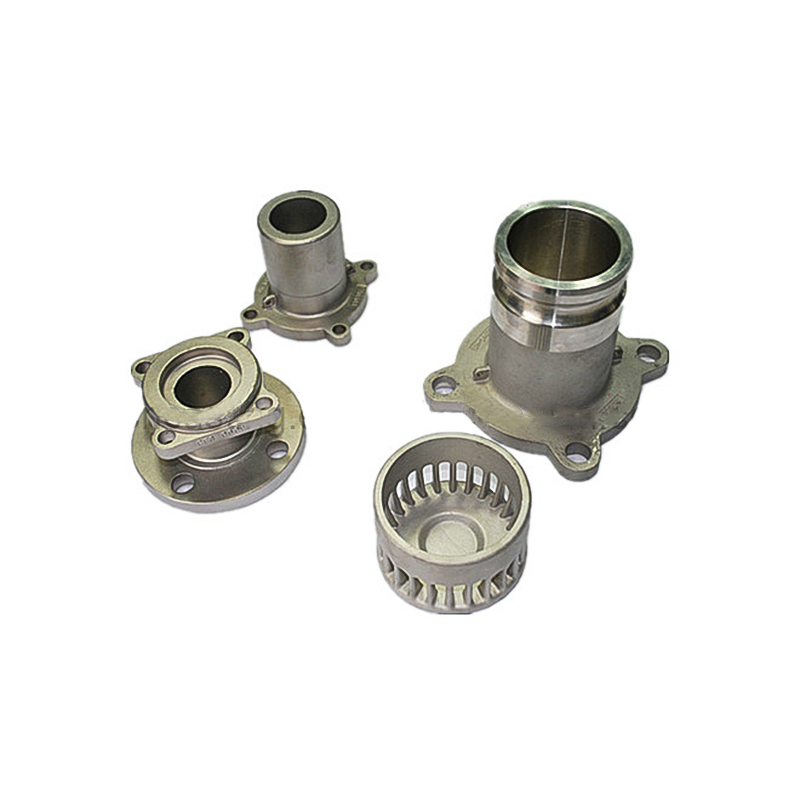 Piese de supapă de turnare în nisip din oțel aliat Corpuri de supape turnate cu nisip, capace și închideri cu etanșare și flanșe prelucrate CNC, combinând rezistența turnării cu precizia de prelucrare necesară pentru menținerea presiunii și controlul scurgerilor. Vizualizare produs →
Mașini generale și transmisie de putere
Cilindrii turnați în nisip, piesele de motor, capacele lagărelor, arborii de flanșă și carcasele cutiei de viteze profită de libertatea procesului în grosimea peretelui și dimensiunea totală, în timp ce prelucrarea aduce alezajele și fețele în toleranță. Acesta este, de asemenea, locul în care prelucrarea și acoperirea internă se răsfrâng, deoarece manipularea între furnizori separați este adesea locul în care toleranța și timpul de livrare se pierd.
 Prelucrare Cilindru de turnare cu nisip Cilindrii hidraulici turnați în nisip finisați prin prelucrare internă aduc găurile și fețele în toleranță, oferind flexibilitate în grosimea și dimensiunea peretelui pentru aplicații cu motor, cutie de viteze și echipamente grele. Vizualizare produs →
Materiale maritime, de construcții și agricole
Piese turnate cu nisip din oțel pentru feronerie marine, piese de conectare a țevilor, componente pentru motociclete și piese de mașini agricole completează lista: aplicații care au nevoie de duritate, acoperiri de protecție și proprietăți mecanice de încredere mai mult decât finisajul cosmetic. Pentru echipamentele grele, aceeași logică se extinde și asupra pieselor de uzură și componentelor de montare.
 Turnare cu nisip din oțel pentru feronerie marină Piese turnate cu nisip din oțel dur pentru feronerie marine și piese de conectare a țevilor, potrivite pentru aplicațiile care necesită acoperiri de protecție și proprietăți mecanice de încredere, mai degrabă decât finisaj cosmetic. Vizualizare produs →
De regulă, dacă piesa este feroasă, mai grea de câteva kilograme sau este necesară în volume care nu justifică sculele dure, turnarea cu nisip merită primul citat.
Cum se compară turnarea cu nisip cu turnarea sub presiune și turnarea cu investiții
Concluzie mai întâi: alegeți turnarea în nisip pentru dimensiune, aliaje feroase și volume mici până la medii; alegeți turnarea sub presiune pentru piese neferoase cu pereți subțiri în volume mari; și alegeți turnarea pentru investiții atunci când toleranțele strânse și detaliile fine justifică un preț mai mare al piesei. Niciuna dintre cele trei nu este universal mai bună, deoarece rezolvă probleme diferite.
Turnarea sub presiune folosește o matriță permanentă din oțel, astfel încât sculele sunt scumpe, dar costul pe piesă scade brusc la volum; este limitat în mare parte la aliajele de aluminiu, zinc și cupru și la dimensiunile pieselor care se potrivesc mașinii. Turnarea cu investiții produce componente de formă aproape netă, cu detalii fine, dar procesul de ceară și ceramică costă mai mult pe bucată. Turnarea cu nisip se află în colțul opus: investiție minimă în scule, selecție aproape nelimitată de aliaje și o gamă generoasă de dimensiuni, cu o precizie mai slabă la turnare pe care prelucrarea o recuperează pe fețele funcționale. Multe programe de aprovizionare le folosesc pe toate trei una lângă alta, atribuind piese turnate cu nisip cadre, carcase și corpuri de supape, piese turnate pentru componente mai mici complexe și piese turnate sub formă de feronerie din aluminiu de mare volum.
Ce trebuie să confirmați înainte de a semna o comandă de turnare cu nisip
Diferența dintre o comandă netedă și una problematică apare de obicei în specificație, mai degrabă decât în metal. Înainte de a vă angaja față de un furnizor, menționați următoarele:
- Grad de toleranță și toleranță de prelucrare. Numiți standardul, cum ar fi ISO 8062, și gradul de toleranță pe desen și marcați ce fețe sunt prelucrate, astfel încât ghilimele să fie cu adevărat comparabile.
- Sistem de turnare si liant. Întrebați dacă citatul presupune nisip verde, silicat de sodiu, rășină sau nisip de siliciu; alegerea modifică atât prețul, cât și finisajul realizabil.
- Verificarea materialului. Specificați standardul de aliaj, solicitați o bară de testare mecanică pentru fiecare căldură și solicitați raportarea compoziției chimice.
- Domeniul de inspecție. Acordați inspecția dimensională și criteriile vizuale și testarea cu particule magnetice sau cu ultrasunete pentru zonele de menținere a presiunii sau de siguranță.
- Domeniul de aplicare post-turnare. Indicați cine efectuează tratament termic, prelucrare, vopsire și vopsire și care documente, cum ar fi rapoartele dimensionale și certificatele de materiale, sunt expediate împreună cu mărfurile.
- Aprobarea primului articol. O mostră aprobată împotriva desenului previne majoritatea disputelor mai târziu în lot.
Lucrul cu un furnizor personalizat de turnare cu nisip
Turnarea cu nisip recompensează furnizorii care îl tratează ca pe un proces care trebuie proiectat, mai degrabă decât pur și simplu turnat, iar semnele sunt ușor de observat: furnizorul întreabă despre sarcina de lucru și mediul de service al piesei, propune un sistem de turnare în loc să aștepte să fie numit unul și citează prelucrarea și acoperirea ca parte a aceluiași plan. Din 2003, Ningbo Hansheng Machinery Parts Co., Ltd., operează și ca Ningbo Yifei Machinery Parts Co., Ltd. , a furnizat piese turnate și forjate la comandă dintr-o fabrică de 5.000 de metri pătrați din Ningbo, China, care lucrează sub un sistem de asigurare a calității ISO 9001, cu prelucrare, tratament termic și acoperire a suprafeței manipulate intern și majoritatea produselor exportate în Europa și America de Nord.
Dacă achiziționați piese de turnare cu nisip, cel mai eficient punct de plecare este un desen cu toleranțele, cantitățile și detaliile aplicației marcate clar. Un furnizor capabil va răspunde cu un sistem de turnare recomandat, un plan de prelucrare și o cotație pe care o puteți compara linie cu linie, iar în acea comparație se găsesc economiile reale.
Afișare rulment selectat


Informații de contact
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Link-uri produse
Link-uri produse
- Piese turnate pentru utilaje agricole
- Piese de turnare auto
- Piese de turnare sub presiune din alamă
- Dinte și accesoriu de găleată de turnare
- Piese turnate containere
- Piese de turnare
- Piese de turnare pentru utilaje
- Piese de turnare pentru utilaje miniere
- Piese turnate pentru căi ferate și trenuri
- Piese de turnare în nisip
- Piese de ștanțare și forjare
- Piese de turnare a supapelor
Contactați-ne
Drepturi de autor ©
Ningbo Hansheng Machinery Parts Co.,Ltd. Toate drepturile rezervate
 Producători de piese turnate personalizate
